Для производственных супервайзеров, управляющих ячейкой после формовки, в этой статье рассматриваются четыре проверки: где каждая из них кусывается, как её проверить и какая строка спецификации отвечает на неё.
Почему детали дверных ручок автомобилей сложнее, чем кажутся
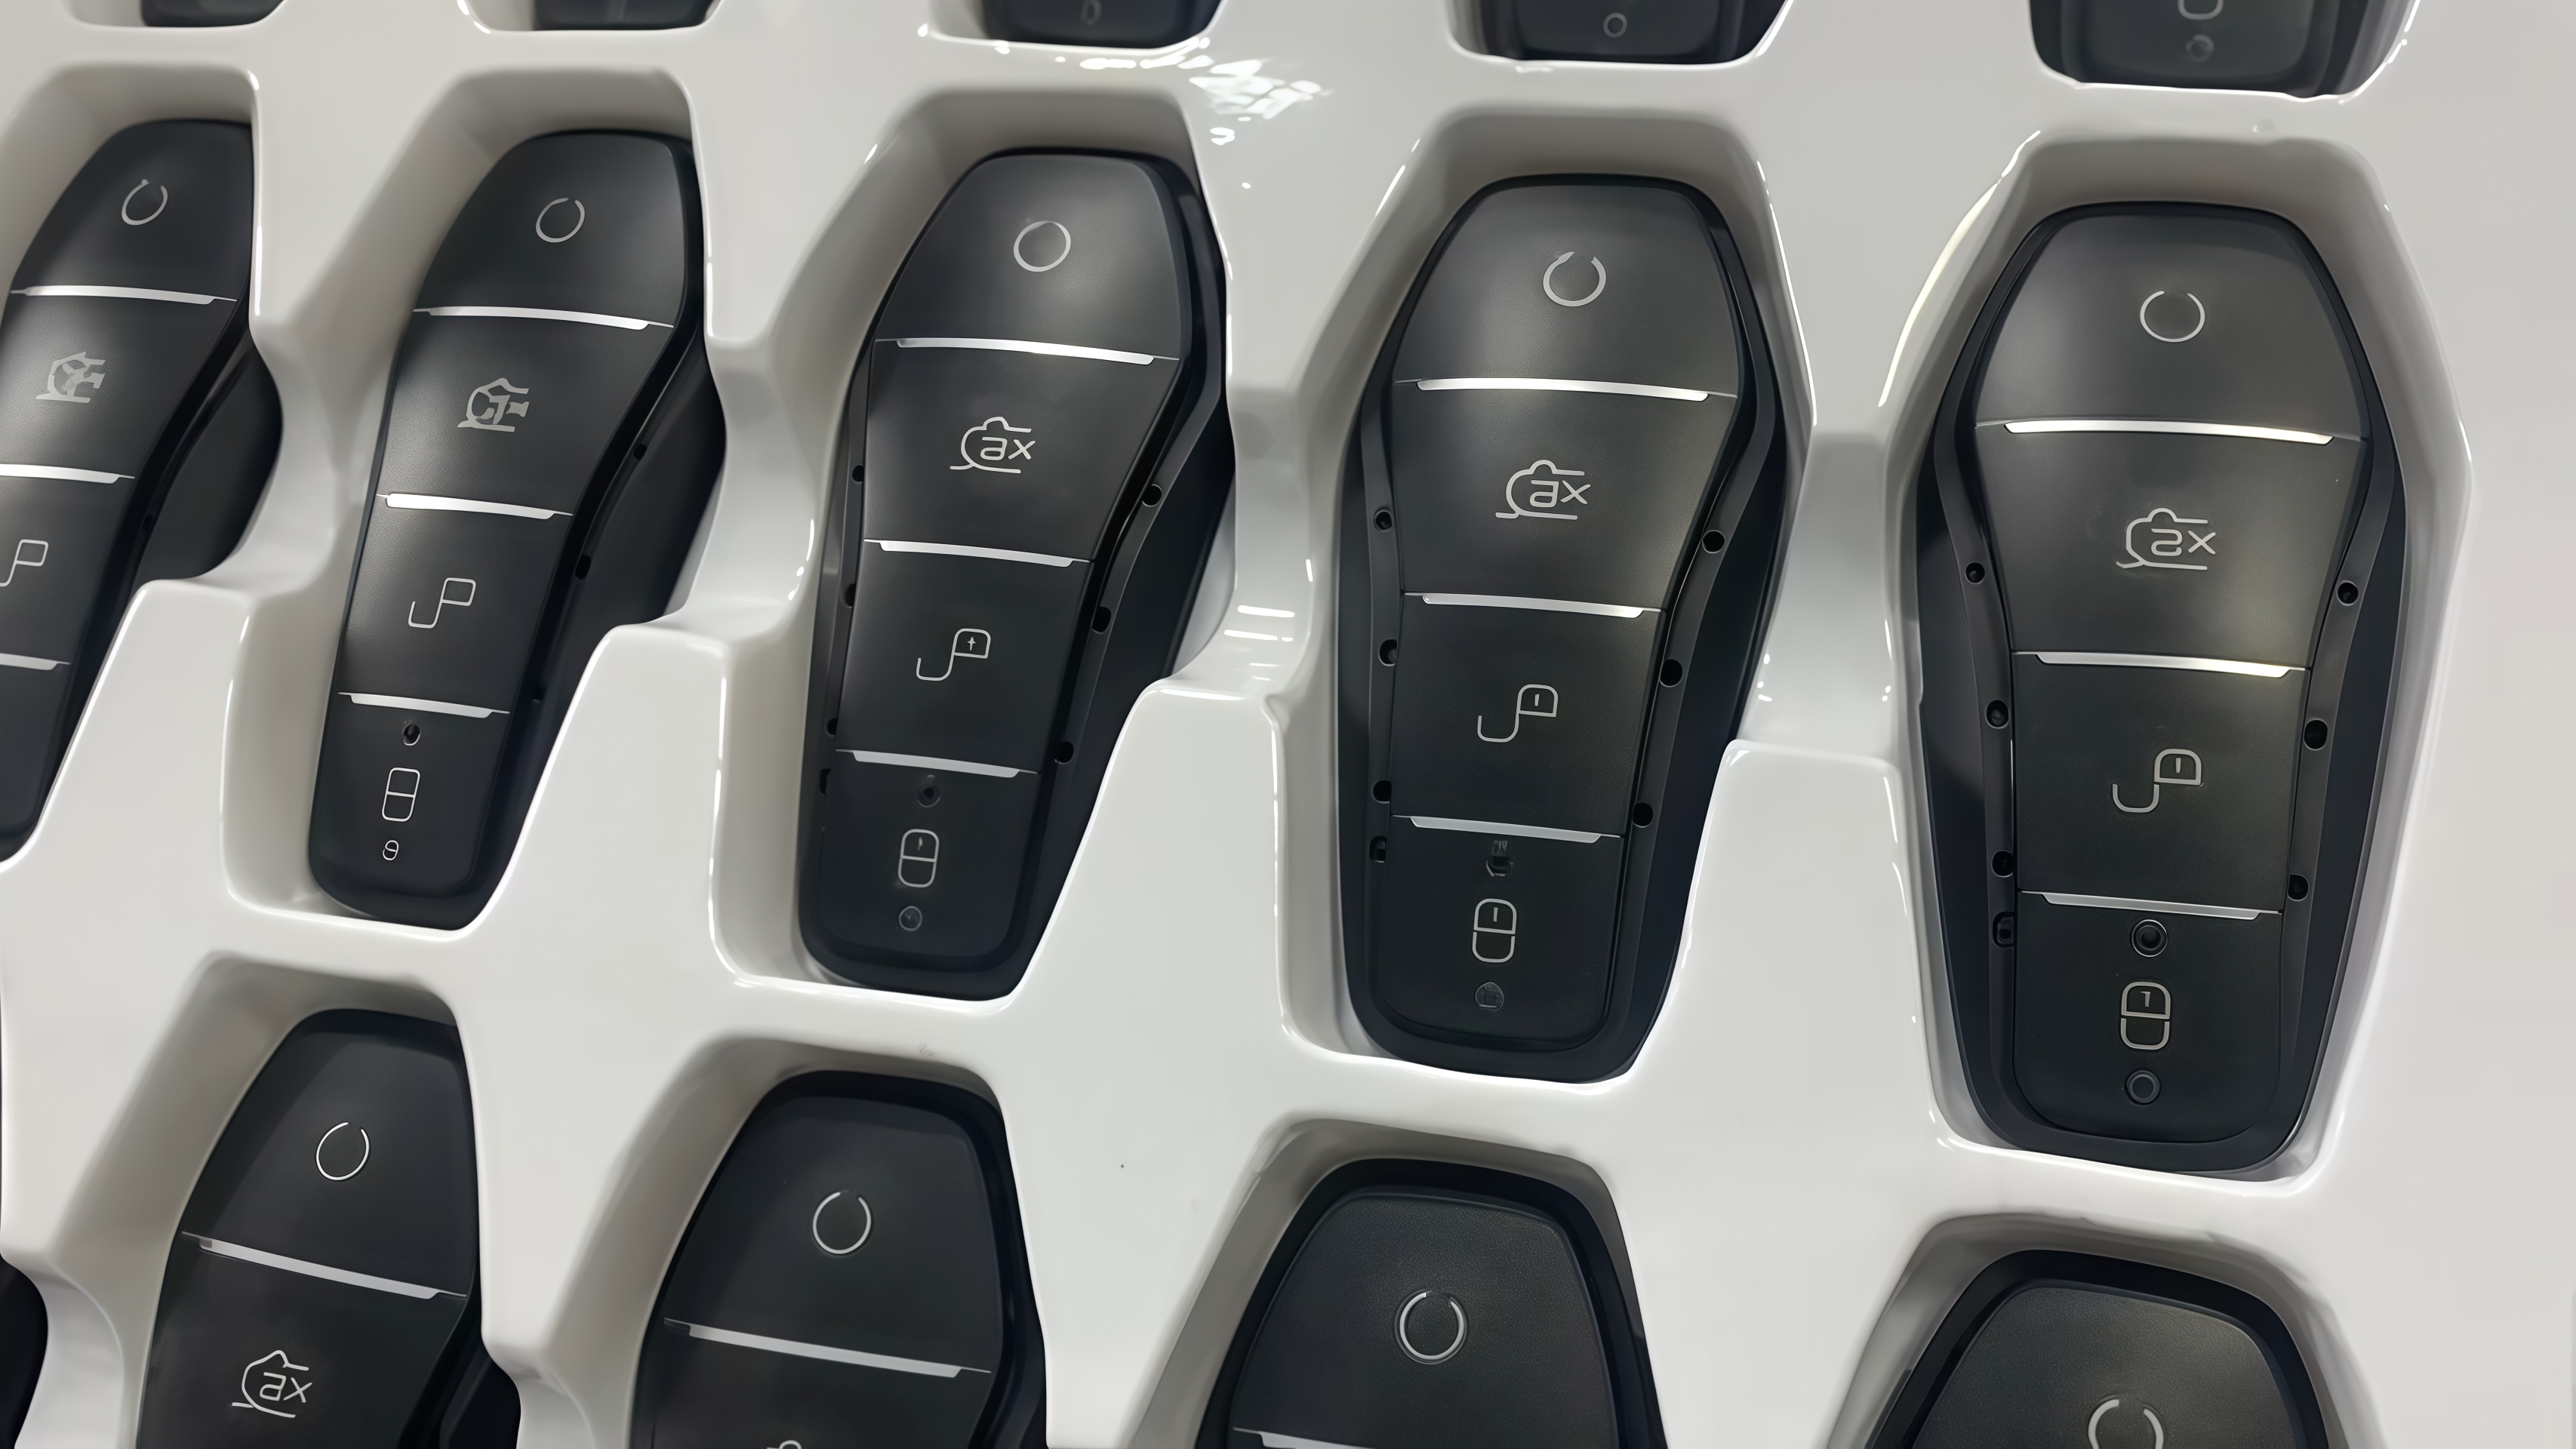
Ручка двери — это деталь, которую клиент видит и трогает каждый день, поэтому она соответствует стандартам интерьерной косметики. Три вещи затрудняют ламинацию.
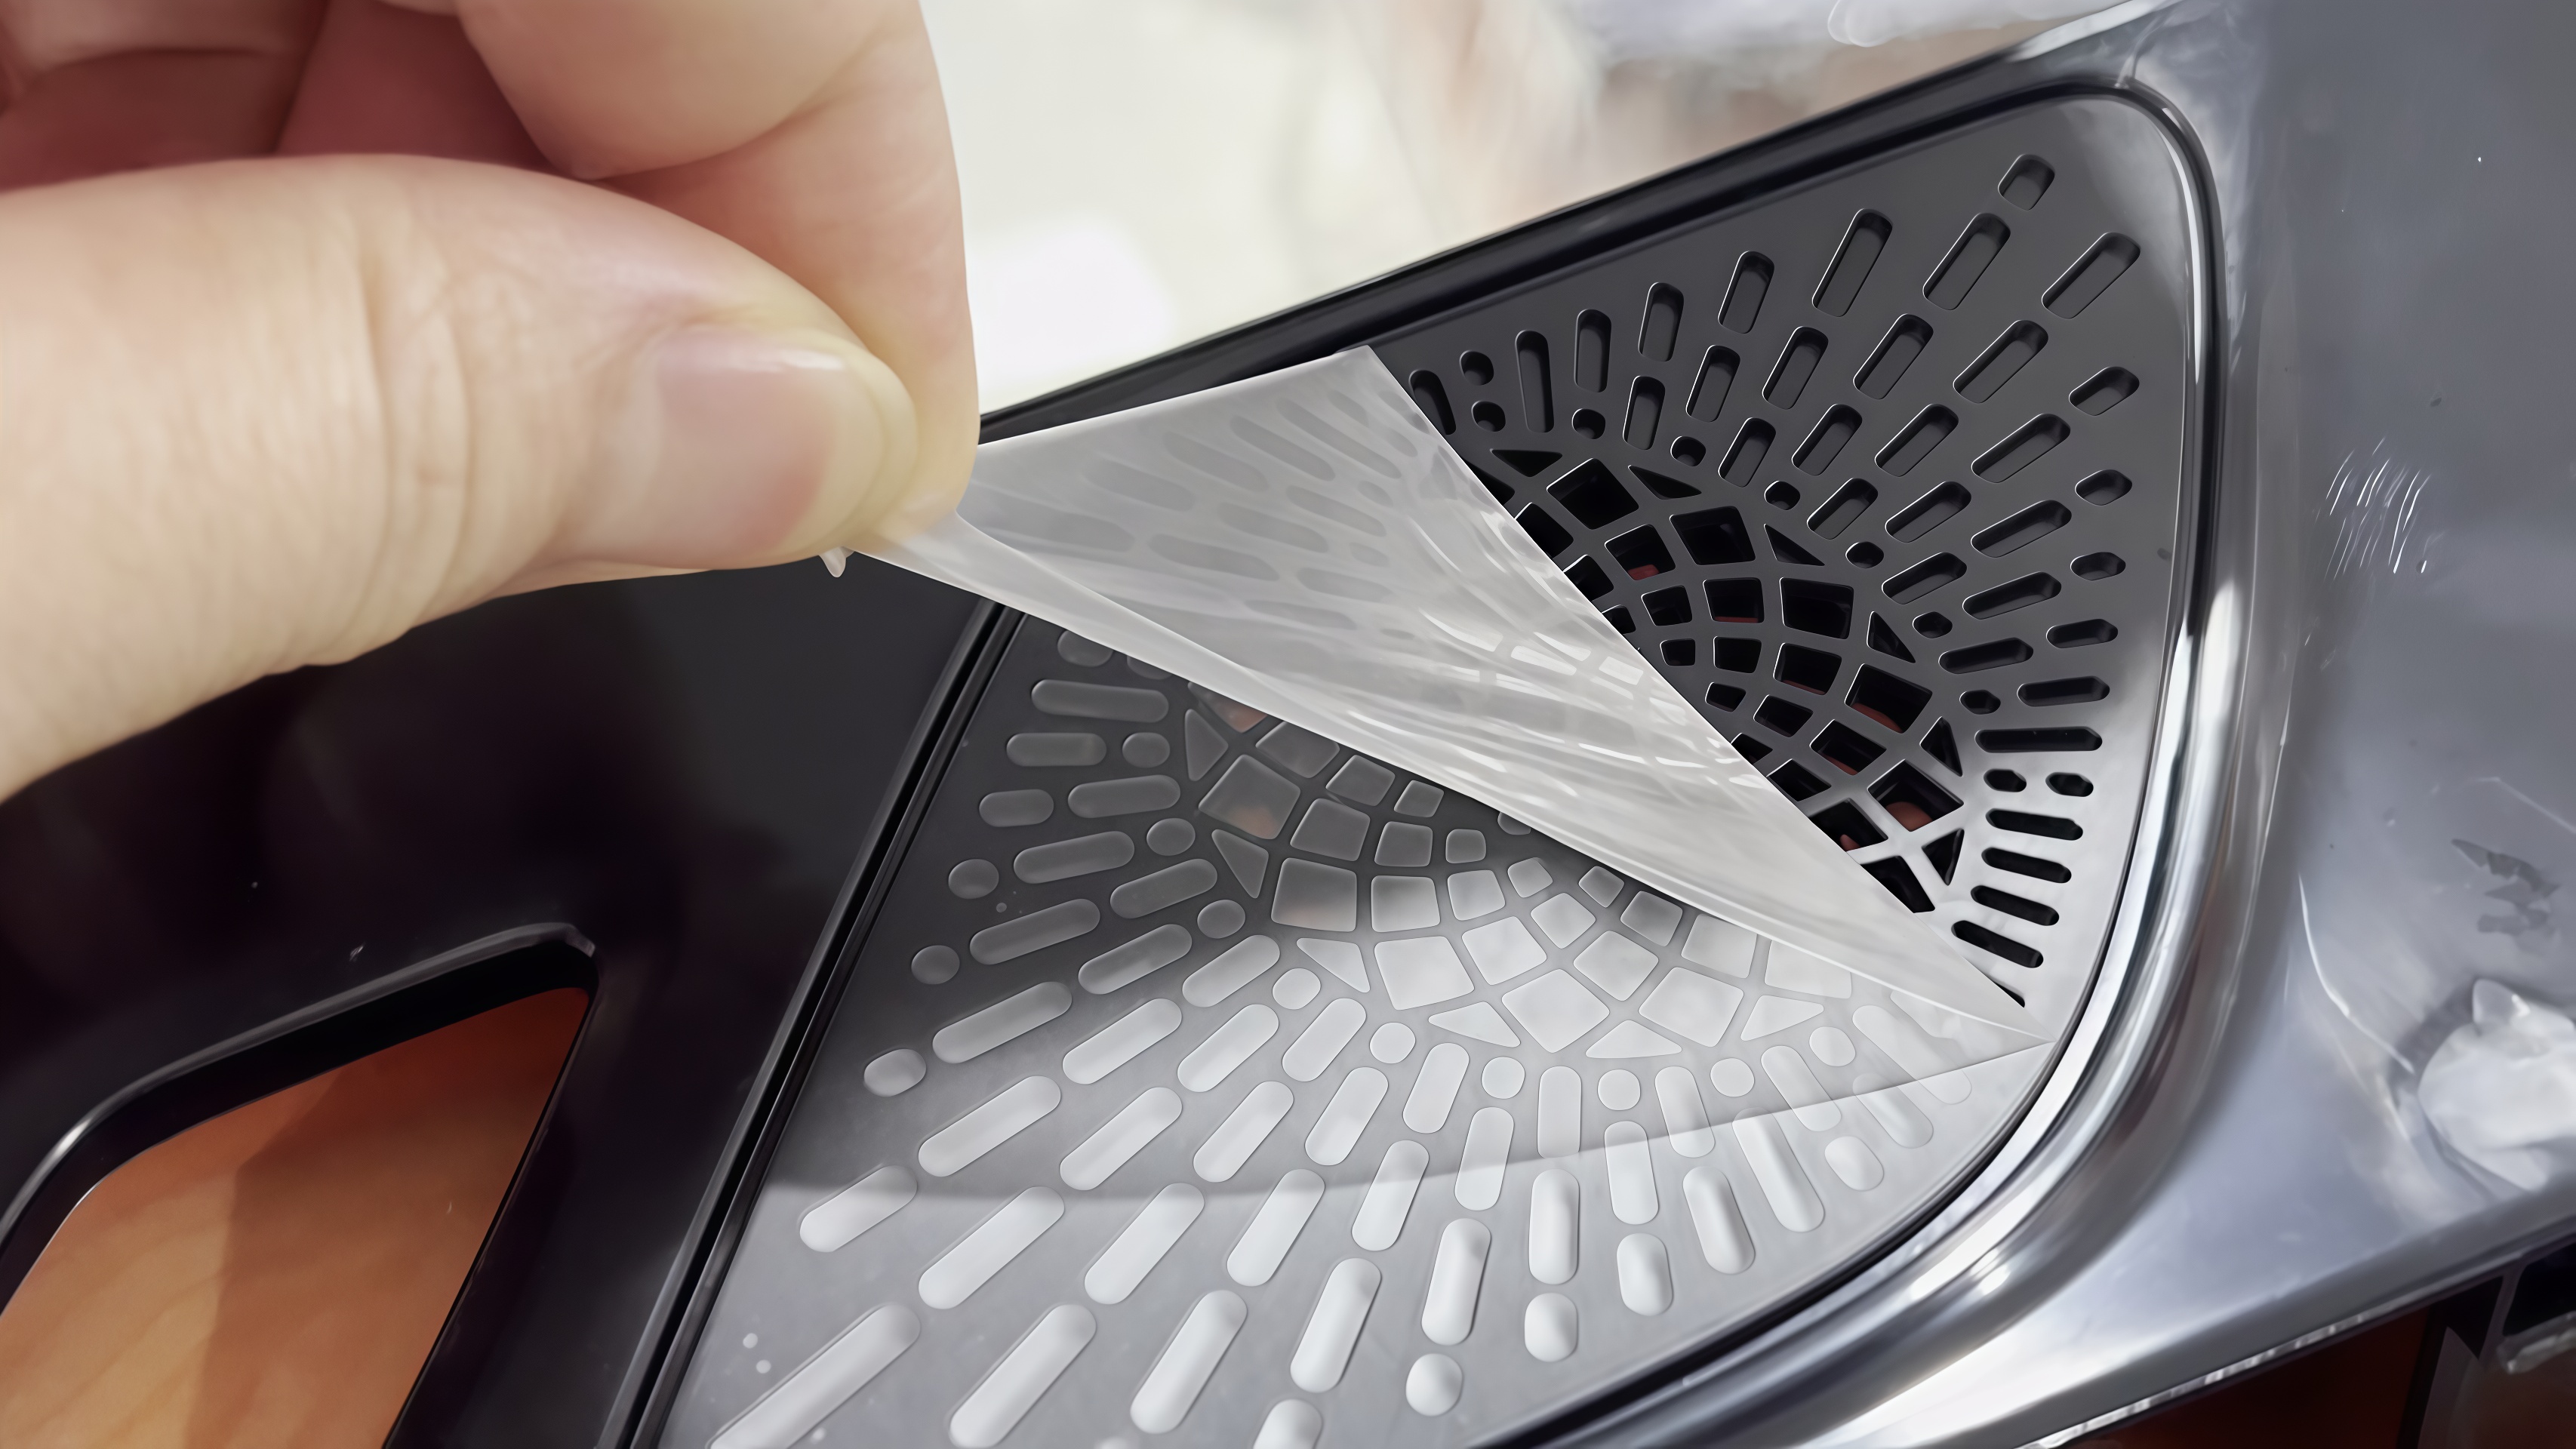
● Глянцевые поверхности оцениваются по нулю дефектов.Открытые крышки рукояток бывают в пианино-чёрном или хромированном цвете. Один пузырь под плёнкой, или шаг края полмиллиметра, виден на сборочной линии. Косметические отклонения оцениваются с помощью лупы, а не суппорта.
● Открытые и скрытые ручки — это две геометрии.Открытые крышки ручок в основном плоские или слегка изогнутые. Скрытые выдвижные ручки — это длинные тонкие детали с несколькими переходами кривизны, и плёнка должна изгибаться вокруг каждой из них.
● Формованные детали поступают с агентом для выброса и статическим шумом.Выброс ослабляет адгезию, а статический шум затягивает цеховую пыль под плёнку. Ручное применение оставляет оба варианта настроения оператора во время смены.
Поэтому, оценивая машину для ламинирования деталей с литью под давлением, пропустите список параметров и спросите, какой механизм решает каждую из этих трёх задач.
Четыре производственных проверки
Проверка 1: Дуга должна следовать, то есть бросок
Нажимающая головка рассматривает плёнку как одну плоскую плоскость. На изогнутой крышке он сначала попадает на коронку и задерживает воздух в низкие участки, при этом давление не удаляет её.
Рулонная головка укладывает пленку постепенно от одного края, так что клей смачкается по мере движения валика, а воздух выталкивается вперёд контактной линии, а не задерживается под ней.
Крышки дверных ручок имеют лишь мягкую дугу, но любой переход достаточен, чтобы плоский пресс получил скорость пузыря. Это первый жёсткий стандарт для машины для ламинирования плёнки на дверной ручке: нанесение рулонного ролика с диаметром ролика, соответствующим вашей детали.
Как проверить:Отправьте самую изогнутую ручку, запустите её и посчитайте пузырьки под гребельным светом. Спросите, был ли ролик выбран для вашей дуги или взят со стандарта.
Проверка 2: окно пленки должно покрывать вашу террасу
Проекты Handle в большинстве случаев используют прозрачную защитную пленку, а белую плёнку — для контраста или маскировки там, где это требуется при рисовании. Материалы варьируются от PE, PVC, PET, OPP и UV-пленок.
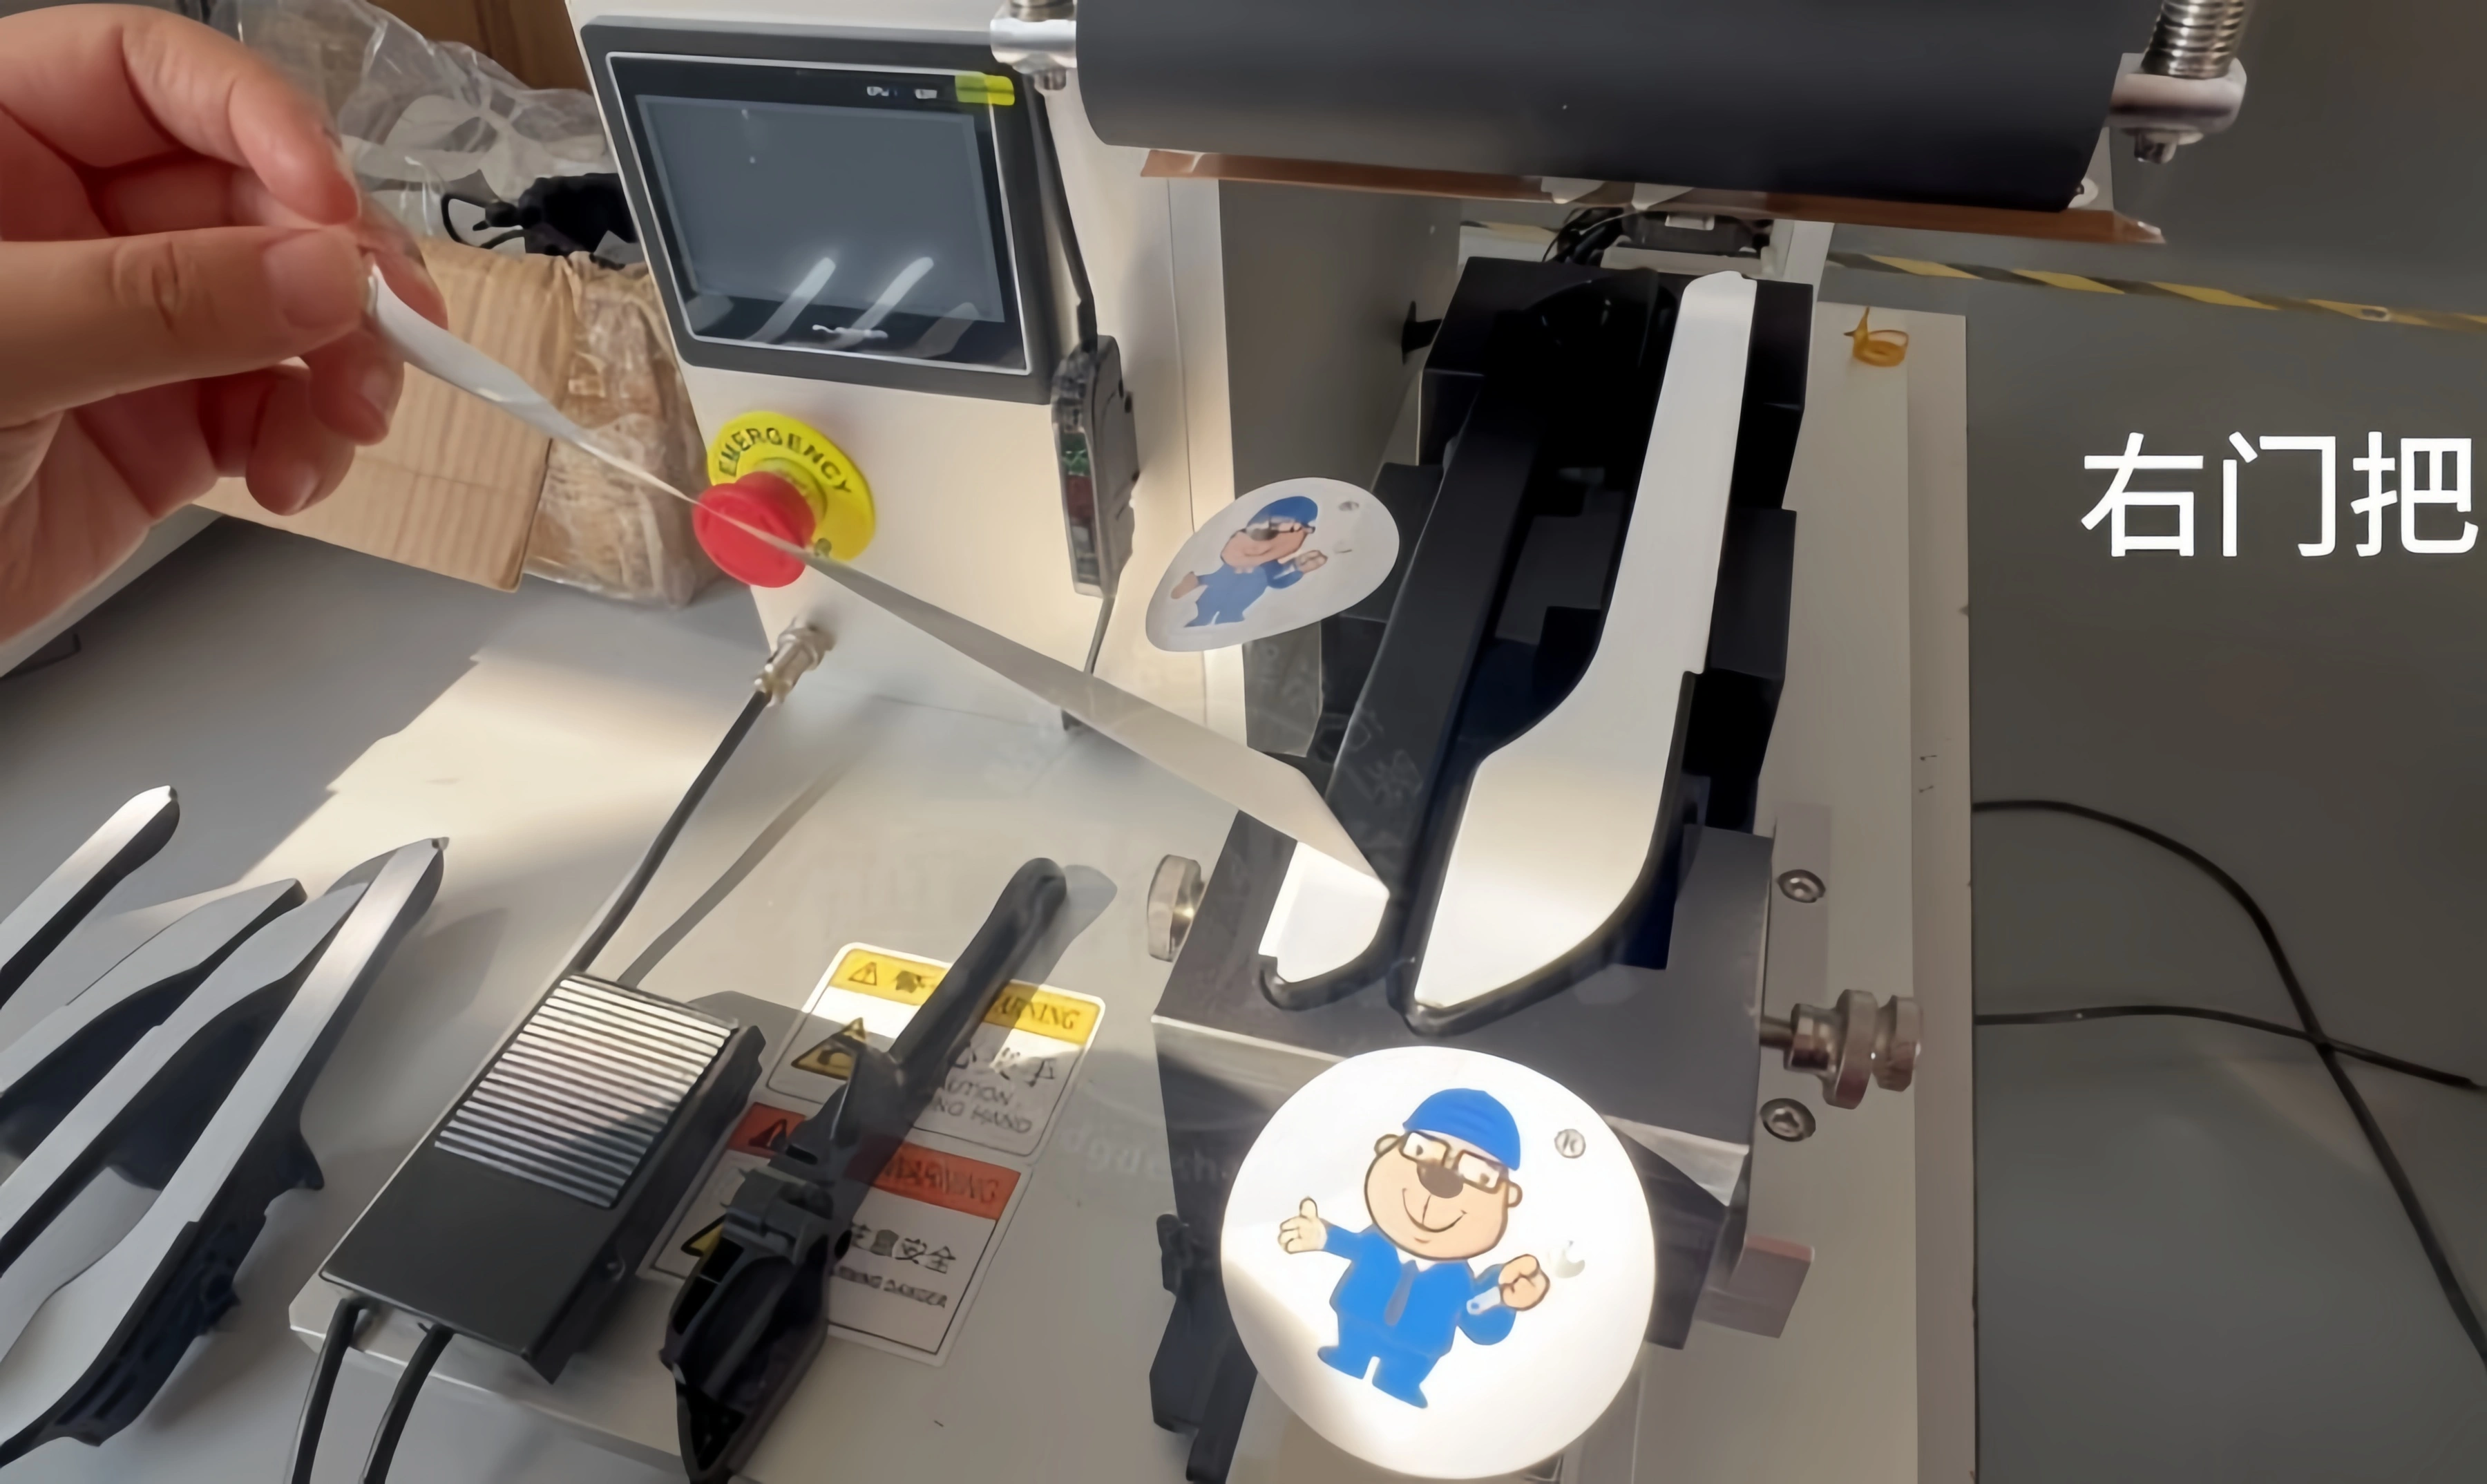
Машина для ламинирования автомобильных дверных ручок DS-305Aиспользует пленки PE, PVC, PET, OPP, UV, FPC и PO, а также клейкие этикетки с длиной пленки от 20 до 200 мм и шириной носителей от 20 до 160 мм. Открытые крышки рукояток помещаются внутрь этого окна в виде цельных плёнок.
Как проверить:Прочитайте длину плёнки и ширину носителя на окне машины, затем отправьте тот рулон, который вы действительно будете использовать, а не замену поставщика.
Проверка 3: Местоположение определяется из прибора, а не от руки оператора
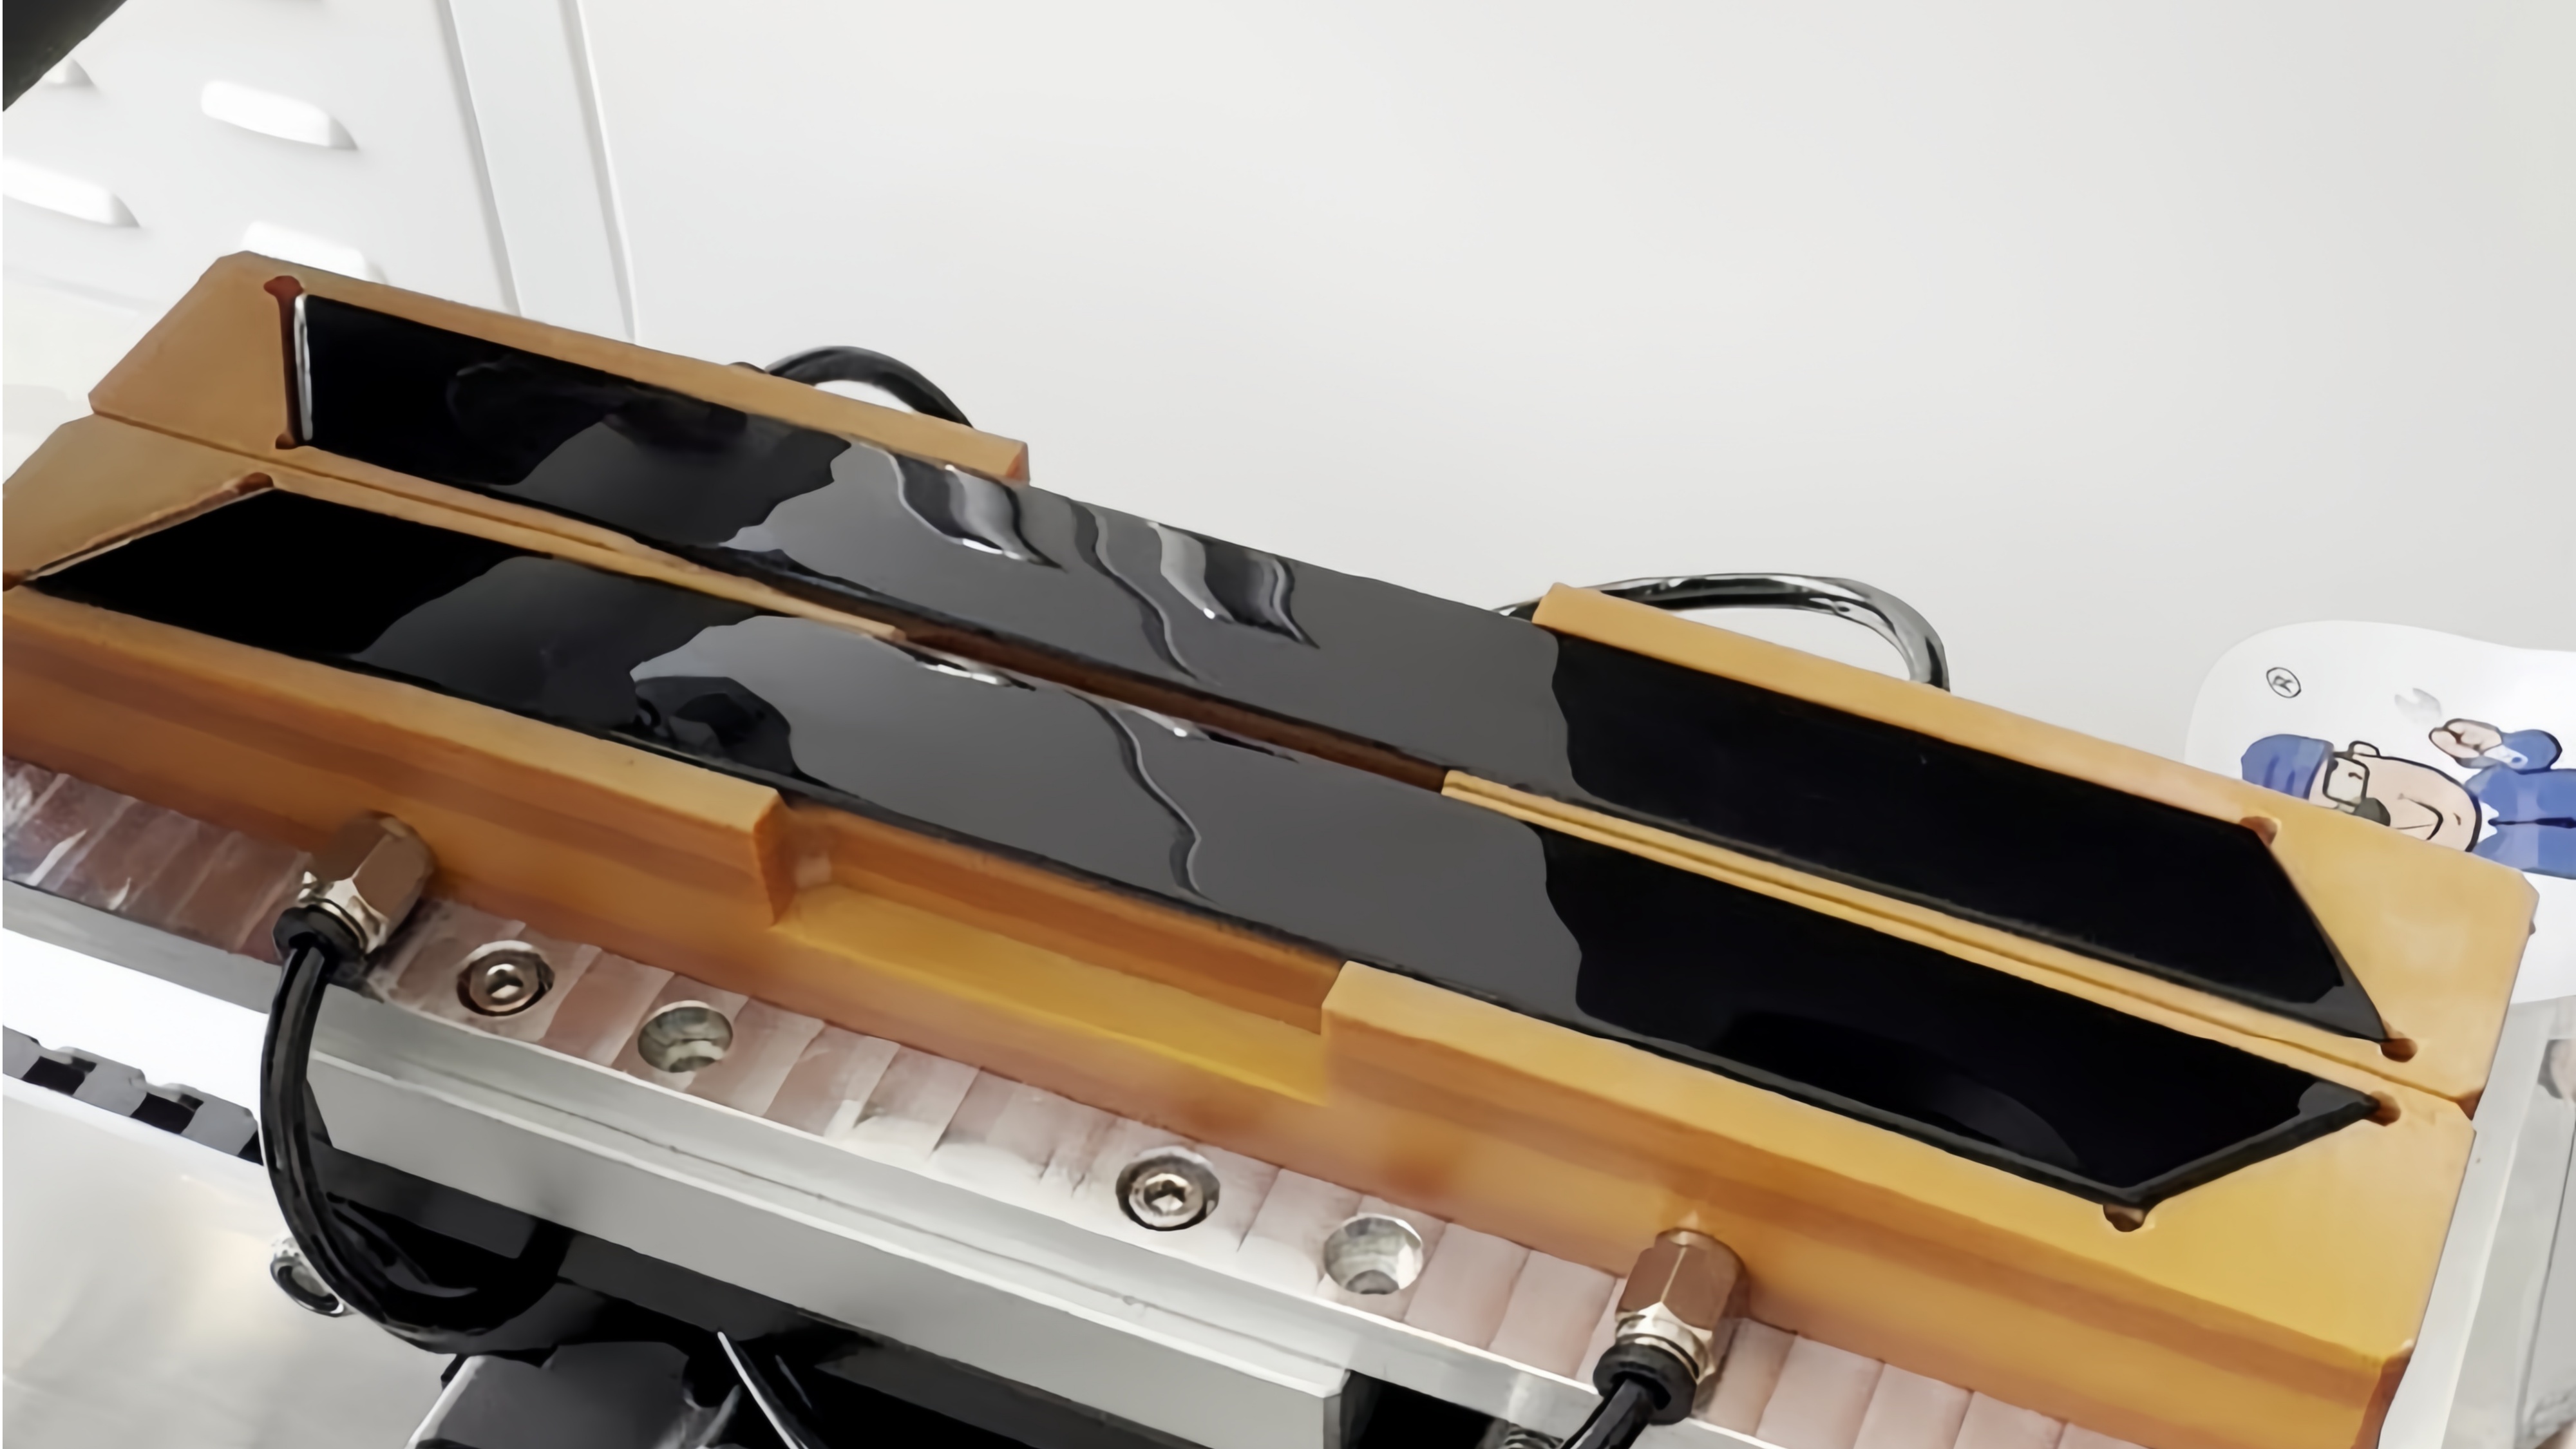
Полуавтоматическая машина указывает точность размещения плюс-минус 0,2 мм, но цифра действует только тогда, когда деталь не может двигаться в кресле. Крышки рукояток имеют зажимные выступы и рёбра на задней стороне, поэтому светильник должен очистить их и открыть окно на лицевой стороне.
Определяет, будет ли светильник проявлен по каждой детали, является ли 0,2 мм номером в брошюре или фактом производства.
Как проверить:Спросите, кто строит светильник и из чего. DawnShine самостоятельно обрабатывает свои светильники на собственном ЧПУ из вашей физической детали, поэтому испытания начинаются с настоящих образцов.
Проверка 4: Выход должен быть указан с его условиями
Один оператор загружает и разгружает полуавтоматическую машину, и DS-305A рассчитан на 600–1200 единиц в час в зависимости от навыков оператора и размера плёнки. Цитата, содержащая одно чистое число без условий, является началом аргумента после доставки.
Работа в обратном порядке от формовки: если пресс выдает 300 деталей в час, машина с полом 600 в час покрывает его запасом. Если два номера частей разделяют ячейку, добавьте время смены и оставьте двадцать процентов запаса.
Как проверить:Попросите поставщика указать результат по размеру вашей плёнки и детали, затем проверьте один час в вашем Takt с вашим оператором.
Где DawnShine отвечает на все четыре
DawnShine15 лет производит ламинирующее оборудование, владеет более чем 50 патентами и работает по стандарту ISO 9001. Строительная мастерская ведёт собственную обработку с ЧПУ, поэтому фурнитура и специальные инструменты изготавливаются самостоятельно, а не субподрядчиками.
Для крышек дверных ручек и подобных формованных косметических деталей машина для ламинирования пленки, которую мы предлагаем, называетсяDS-305A — полуавтоматическая машина для ламинирования плёнки, настольный блок для накладки рулонов. Каждая проверка отображается на строку спецификации:
|
Проверено
|
Что делает DS-305A
|
|
Следует по арке
|
Применение рулонов для плоских, плавно изогнутых и мелких цилиндрических поверхностей; Воздух выходит впереди линии контакта
|
|
Охватывает всю плёнку
|
PE / PVC / PET / OPP / UV / FPC / PO пленки и клейкие этикетки; длина пленки 20–200 мм, ширина носителя от 20 до 160 мм
|
|
Местоположение части
|
Точность установки плюс-минус 0,2 мм на приспособлении, изготовленной на собственном месте из вашей детали
|
|
Штаты, по сути, выпуск
|
600–1 200 штук в час, с учётом навыков оператора и размера пленки, перепроверяется по вашей детали перед заказом
|
Стандартные линии по спецификациям DS-305A. К детали устанавливаются специальные требования, с учётом выборки.
Стандартная спецификация DS-305A
|
Параметр
|
Ценность
|
|
Модель
|
DS-305A — полуавтоматический высокоточный ламинированный аппарат для ламинирования плёнки, настольный рулон
|
|
Типы пленок
|
PE, PVC, PET, OPP, UV, FPC, PO пленки, клейкие этикетки
|
|
Размер пленки
|
Длина 20–200 мм, ширина носителя от 20 до 160 мм
|
|
Точность размещения
|
Плюс-минус 0,2 мм
|
|
Результаты
|
600–1200 штук в час, в зависимости от навыков оператора и размера плёнки
|
|
Мощность
|
220 В, 50 Гц, 0,23 кВт
|
|
Подача воздуха
|
0,4–0,6 МПа
|
|
Размер и вес
|
700 x 490 x 750 мм, около 75 кг
|
Настольная рама весом 75 кг, перемещается между рабочими станциями. Новый номер детали означает новый светильник, а не вторую машину.
Что меняется на вашей линии
Ценность заключается в четырёх вещах, которые прекращаются, когда процесс стабилизируется.
● Bubble rejects перестают качаться при переключении.Применение рула выводит воздух вперёд линии контакта, поэтому скорость пузыря перестаёт отслеживать настроение оператора и становится процессом, который качество может реально управлять.
● Края плёнки каждый раз падают в одно и то же место.Точность размещения 0,2 мм на светильнике означает, что один номер детали выглядит как одна деталь, а левая и правая пара больше не показывает видимого смещения.
● Ячейка после формовки перестаёт делать резервные копии.Пол с расходом 600 в час удваивает такт молдинга с запасом, и два работника, которые наносят материалы, переходят к упаковке или осмотру.
● Новый номер ручки — это инструменты, а не вторая машина.Рама настольного стола и вес 75 кг позволяют машине перемещаться между ячейками, а новый номер детали — это устройство и вызов программы.
Открытые и скрытые ручки: там, где останавливается стандартная машина
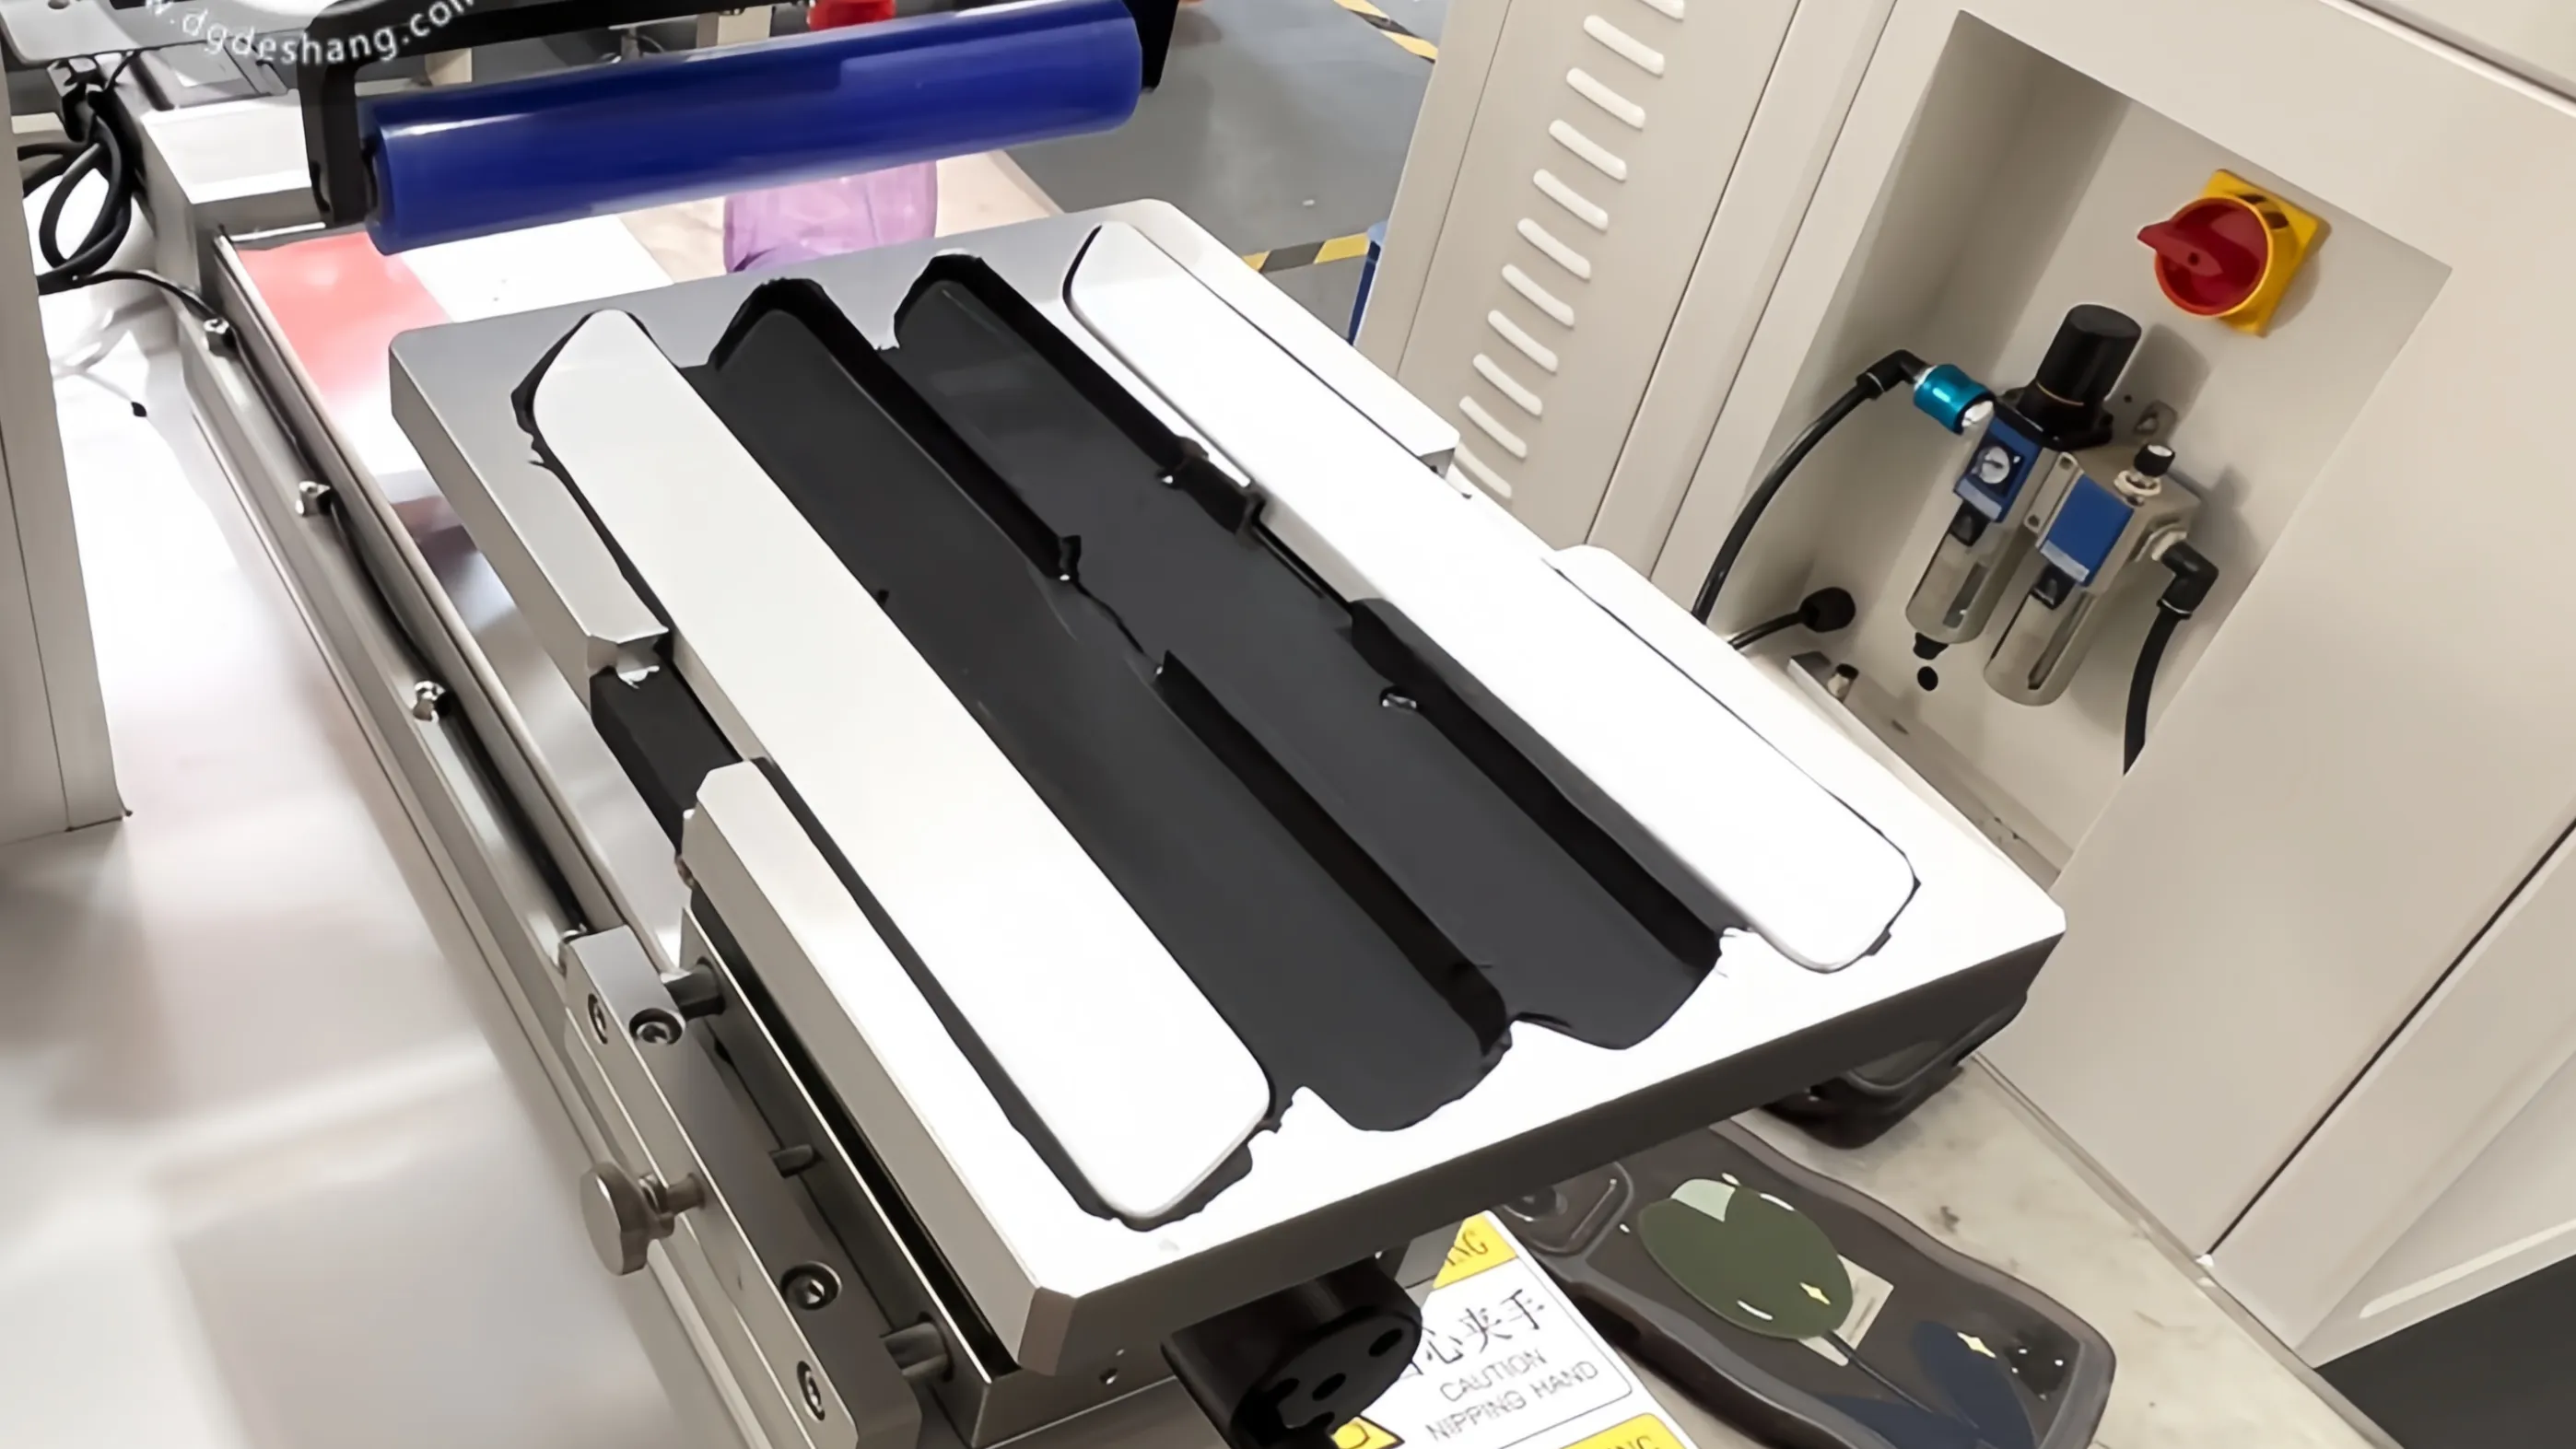
Как машина для нанесения пленки на ручку двери, DS-305A покрывает плоские и плавно изогнутые крышки непосредственно из стандартной спецификации.
Скрытые ручки отличаются. Если плёнка проходит всю длину целым, она может превысить стандартное окно в 200 мм, а сильно изогнутый корпус требует проверки ролика на образце. Сначала попробуйте: отправьте деталь, запустите её, и пусть результат решит, достаточно ли стандартного матча.
Ещё одна граница. Эта машина наносит защитную пленку на поверхность. Это не оптический блок соединения, и если в вашей программе ручки также есть VHB-лента или пен, они проходят через разные головки и цитируются как отдельные элементы.
Отправьте три части ручки
Arc, film, fixer и takt: одна реальная часть подтверждает все четыре одновременно. Прежде чем браться за машину для ламинирования плёнки с ручками двери, отправьте три крышки с вашей производственной линии, включая худший варп, который вы всё ещё примете, рулон, который вы действительно будете запускать, и ваш target takt.
Мы запускаем их на DS-305A и показываем измеренный смещение краёв, количество пузырьков при гребле и время цикла на деталь.
Свяжитесь с DawnShine, чтобы договориться о пробном пробном варианте или запросить смету на детали для дверных ручок.
WhatsApp:+8618938256268
Веб-сайт:dsautomachine.com
Электронная почта:info@dgdeshang.com.cn
Часто задаваемые вопросы
Может ли один DS-305A использовать как открытые, так и скрытые ручки?
Да, на одной машине, при условии, что плёнка каждой части подходит под окно длины 20–200 мм и ширины несущей от 20 до 160 мм. Каждый номер детали получает свой собственный светильник, поэтому смена — это смена приспособлений. Скрытая ручка, длиннее окна, требует испытаний и, возможно, кастомных инструментов.
Как измеряется показатель от 600 до 1200 единиц в час?
Это стандартный диапазон мощности машины при квалифицированной эксплуатации; Меньшие фильмы ближе к вершине. В рисунке указана ручная загрузка одним оператором, поэтому запустите час с вашим оператором и плёнкой, прежде чем включать это в производственный план.
Что если моя пленка шире 160 мм?
Стандартное окно имеет ширину носителя от 20 до 160 мм. Детали, выходящие за ним, начинаются с пробного цикла, а подтверждённые проекты цитируются как вариации инструментов на той же платформе, а не как другая машина.
Сколько времени занимает разработка разработки и сложно ли менять оборудование?
Светильники разрабатываются из вашей физической детали и обработаны в собственной мастерской DawnShine по ЧПУ. Один прибор на номер детали, и переход означает замену прибора и вызов сохранённых параметров; сама машина не меняется.

.jpg)
.jpg?imageView2/1/w/64/h/64/format/webp)